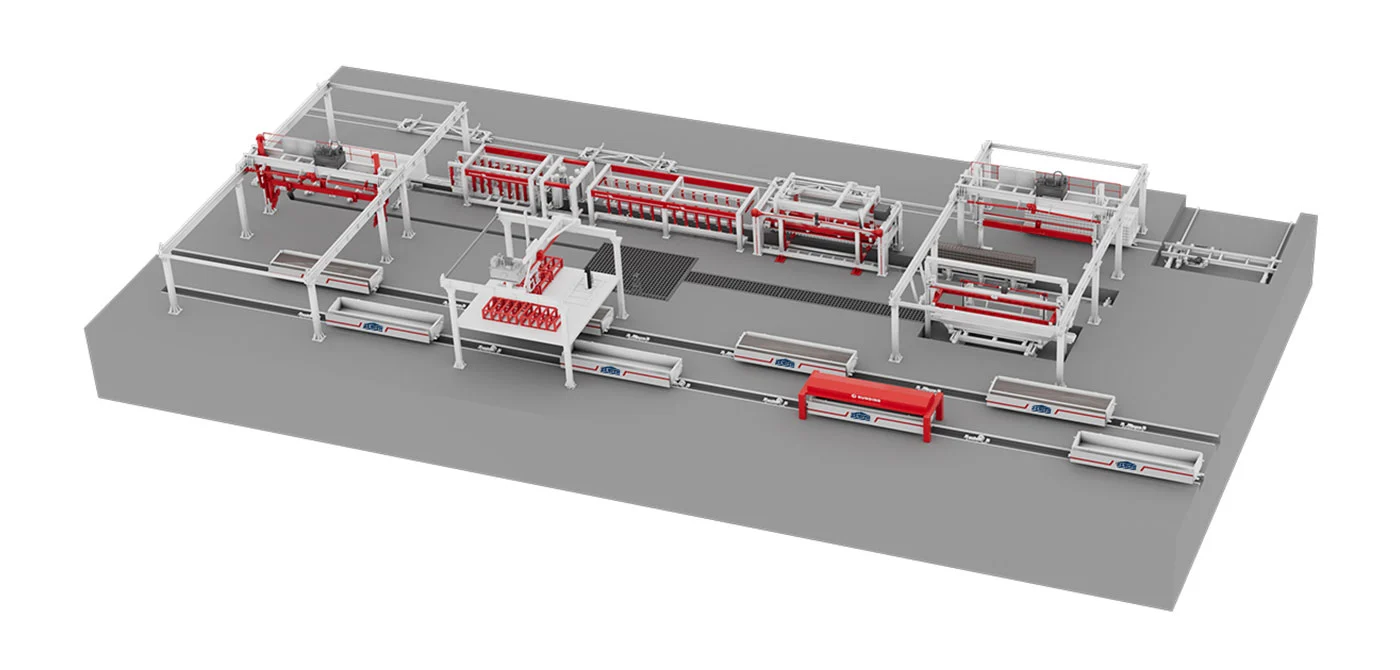
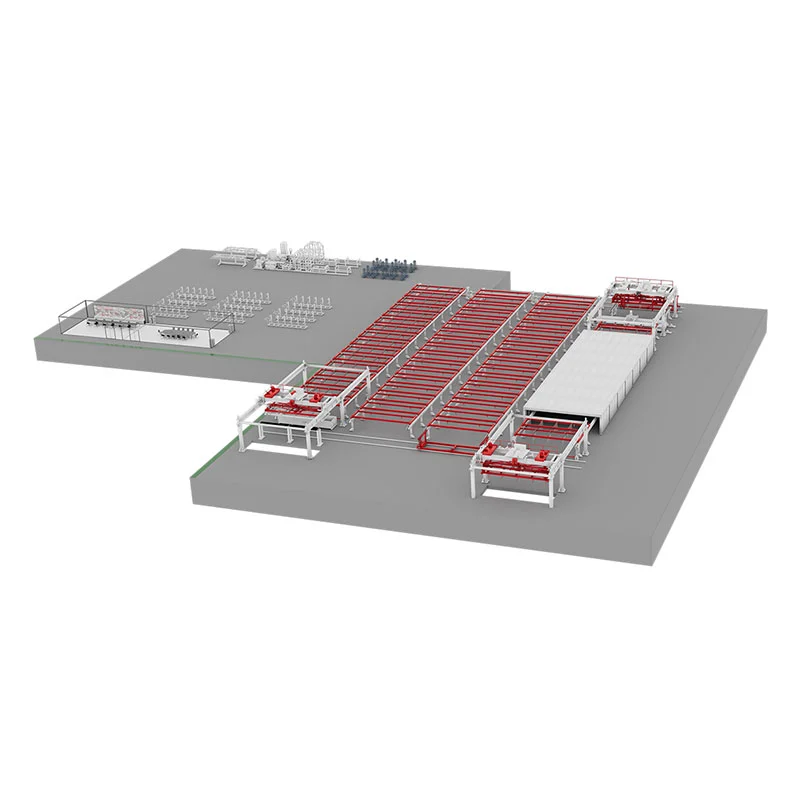
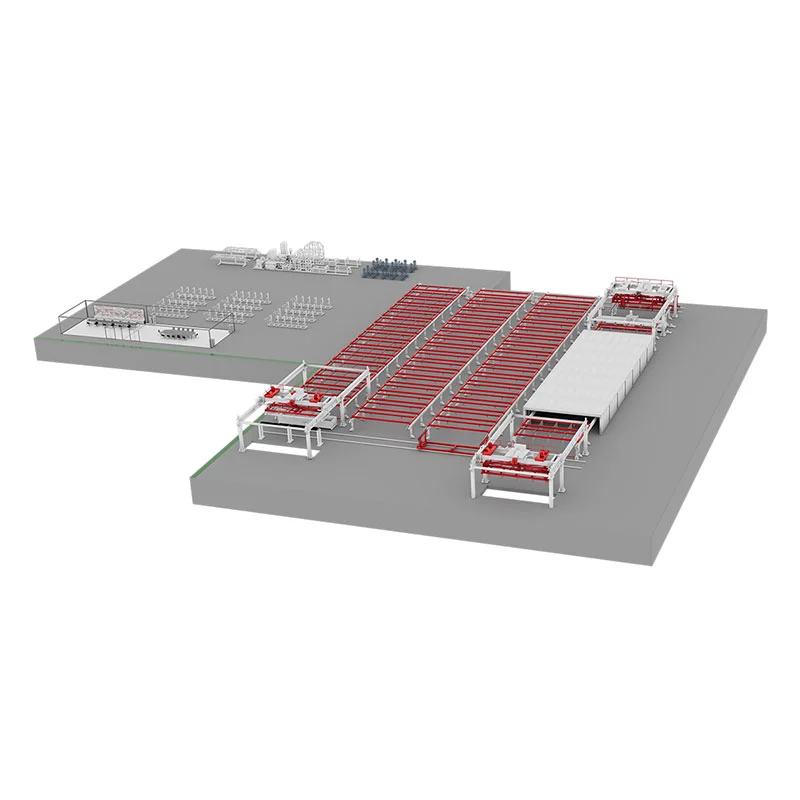
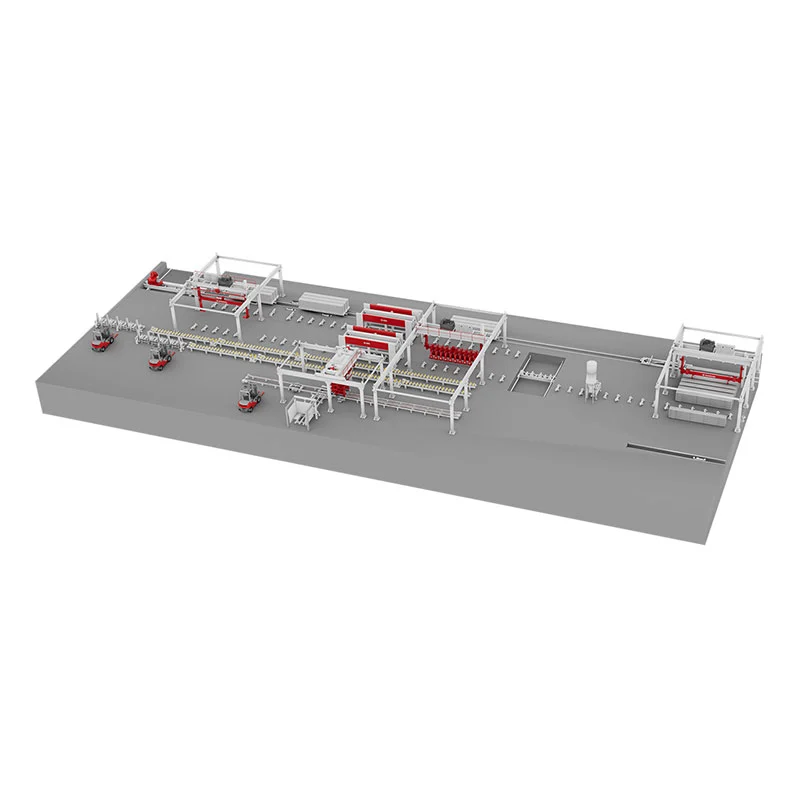
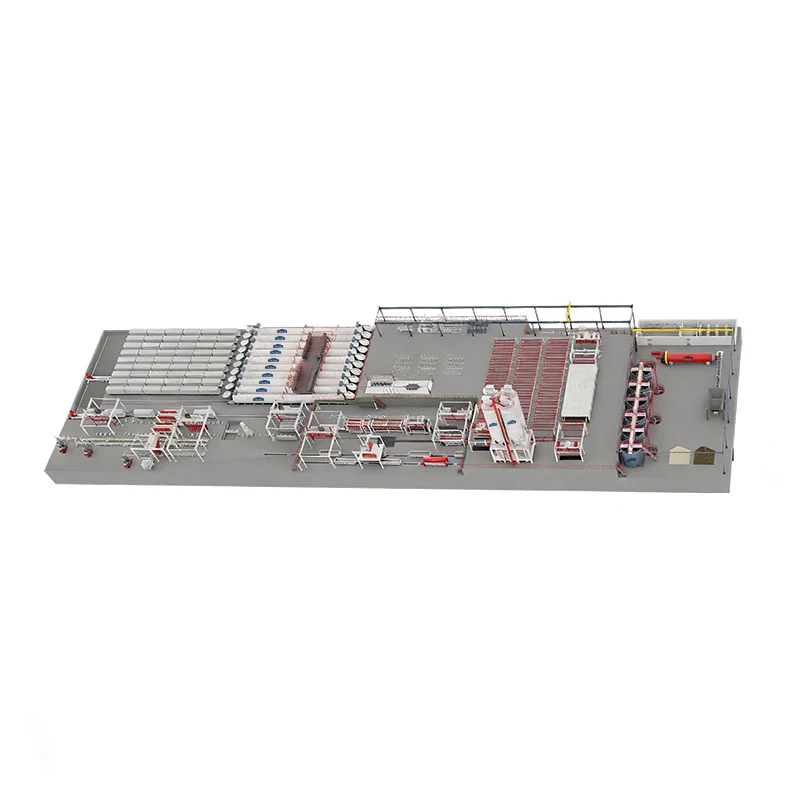
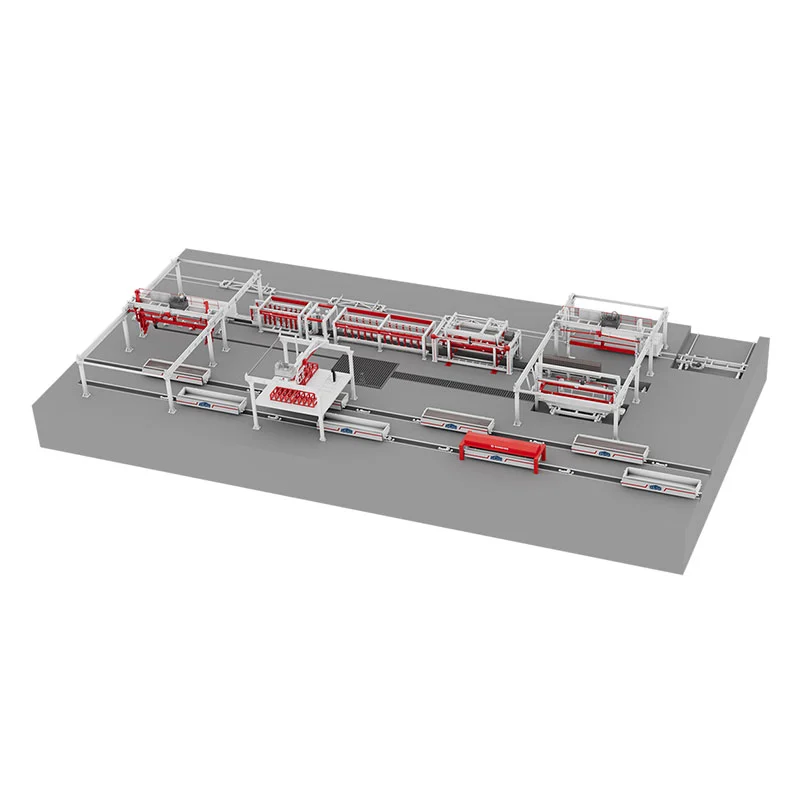
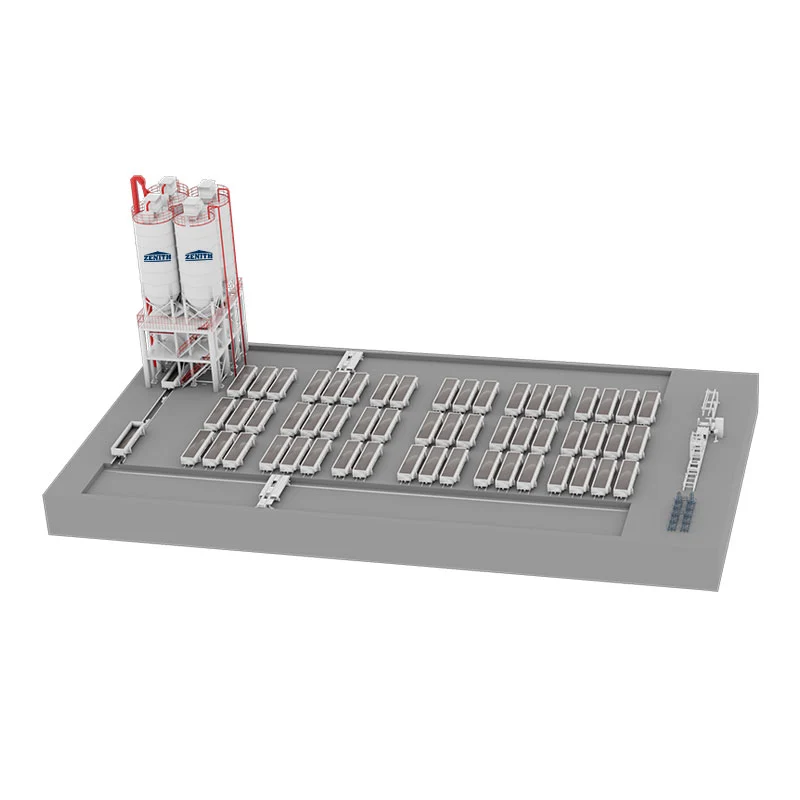
AAC బ్లాక్ మెషీన్లు ఎరేటెడ్ కాంక్రీట్ బ్లాక్లను ఉత్పత్తి చేయడానికి ప్రత్యేకమైన పరికరాలు, మరియు ZENITH ఈ మెషీన్లకు మీ సరఫరాదారు కావచ్చు. ఫ్లై యాష్ (గ్రౌండింగ్ తర్వాత), సున్నం, సిమెంట్ మరియు జిప్సమ్లను ముడి పదార్థాలుగా ఉపయోగించి, అవి ముడి పదార్థాలను గ్రౌండింగ్, బ్యాచింగ్ మరియు మిక్సింగ్, అచ్చు కాస్టింగ్, స్టాటిక్ ఆక్సిజన్ ఫోమింగ్, బ్లాక్ కటింగ్ మరియు ఆటోక్లేవింగ్ వంటి ప్రక్రియల ద్వారా పోరస్, తేలికైన బ్లాక్లను ఉత్పత్తి చేస్తాయి.
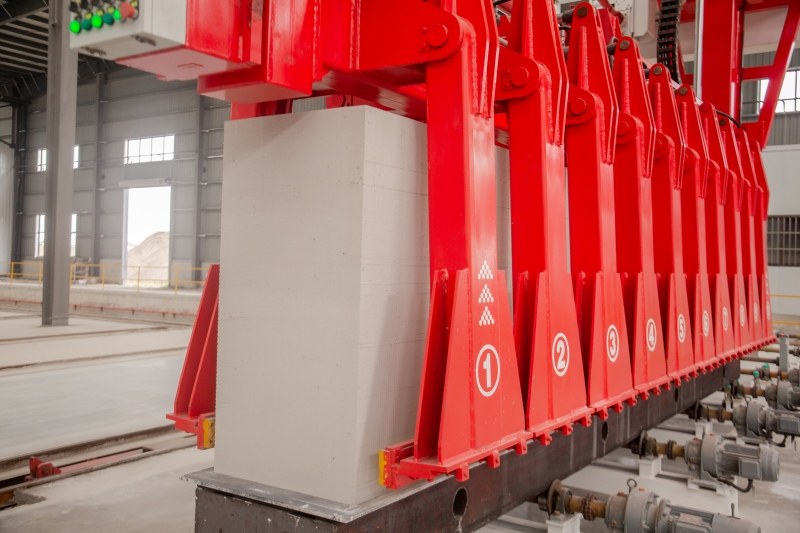
AAC బ్లాక్ మెషీన్లలో బ్యాచింగ్ సిస్టమ్, కాస్టింగ్ మెషిన్, కట్టింగ్ మెషిన్ మరియు ఆటోక్లేవ్ యొక్క ప్రధాన భాగాలు ఉన్నాయి. ఒక మిల్లీమీటర్ వరకు కట్టింగ్ ఖచ్చితత్వంతో డీమోల్డింగ్ మరియు బ్లాక్ బదిలీ కోసం టిల్టింగ్ హాయిస్ట్ ఉపయోగించబడుతుంది. ప్రొడక్షన్ లైన్ నిర్మాణ వ్యర్థ కాంక్రీటు మరియు బొగ్గు గ్యాంగ్ వంటి పారిశ్రామిక వ్యర్థాలను ప్రాసెస్ చేయగలదు, క్రషింగ్, స్క్రీనింగ్, మోల్డ్ బాక్స్ వైబ్రేషన్ కాంపాక్షన్ మరియు ఆటోక్లేవింగ్ ద్వారా వనరుల వినియోగాన్ని సాధించవచ్చు. కటింగ్ వ్యర్థాలు నీటిలో కలిపిన తర్వాత రీసైకిల్ చేయబడతాయి మరియు ఆటోక్లేవ్డ్ వ్యర్థాలను చూర్ణం చేసి తిరిగి వినియోగిస్తారు. వార్షిక ఉత్పత్తి సామర్థ్యం 50,000-300,000 క్యూబిక్ మీటర్లు.
ప్రాసెసింగ్ మరియు సామగ్రి నిర్వహణ
రా మెటీరియల్ ప్రాసెసింగ్ దశ
1. రా మెటీరియల్ నాణ్యత నియంత్రణ
సున్నం: ప్రభావవంతమైన కాల్షియం ఆక్సైడ్ కంటెంట్ ≥65%, జీర్ణ ఉష్ణోగ్రత >65℃, జీర్ణమయ్యే సమయం 10-30 నిమిషాలు (కాలిపోయిన లేదా ఎక్కువగా కాల్చిన సున్నాన్ని నివారించండి).
బూడిదను ఎగరవేయడం: 0.08 మిమీ స్క్వేర్-హోల్ జల్లెడ (స్క్రీన్ అవశేషాలు ≤20%), జ్వలన నష్టం <8% ద్వారా సున్నితంగా ఉండాలి.
పారిశ్రామిక వ్యర్థాలు (బొగ్గు గ్యాంగ్యూ/నిర్మాణ వ్యర్థాలు): అణిచివేసిన తర్వాత, కణ పరిమాణం ≤10mm, సూది లాంటి మరియు ఫ్లాకీ పార్టికల్ కంటెంట్ ≤15%.
2. ముందు చికిత్స పరికరాలు ఆపరేషన్
క్రషర్: మెటల్ మలినాలను ప్రవేశించకుండా నిరోధించడానికి దవడ ప్లేట్ వేర్ను (ఉదా., PE250×400 రకం, కుదురు వేగం 310r/నిమి) తనిఖీ చేయండి.
బాల్ మిల్లు: మెటీరియల్, బాల్ మరియు నీటి నిష్పత్తిని నియంత్రించండి (1:1.5:0.4), ప్రతి షిఫ్ట్లో స్క్రీన్ను శుభ్రం చేయండి.
మెషిన్ కట్టింగ్ మరియు నిర్వహణ కోసం కీ నియంత్రణలు
1. బిల్లెట్ కట్టింగ్ లక్షణాలు
కట్టింగ్ బలం: కత్తిరించే ముందు బిల్లెట్ కంప్రెసివ్ బలం తప్పనిసరిగా 0.05-0.07MPaకి చేరుకోవాలి (వేలుతో తేలికగా నొక్కినప్పుడు ఇండెంటేషన్ ఉండదు).
కట్టింగ్ మెషిన్ నిర్వహణ: ప్రతిరోజూ వైర్ టెన్షన్ను తనిఖీ చేయండి (వాయు టెన్షనింగ్ ప్రెజర్ 0.4-0.6MPa), అరిగిపోయిన వైర్లను వెంటనే భర్తీ చేయండి.
2. ఆటోక్లేవింగ్ మేనేజ్మెంట్
ఒత్తిడి పెరుగుదల/తగ్గింపు రేటు: ≤0.05MPa/min (బ్లాక్ క్రాకింగ్ను నిరోధించడానికి).
క్యూర్ పారామితులు: 6-8 గంటల పాటు 1.2-1.5MPa స్థిర ఒత్తిడిని నిర్వహించండి, ఉష్ణోగ్రత 180-200℃.
ఆటోక్లేవ్ డోర్ సీలింగ్: ఆటోక్లేవ్లోకి ప్రతి ప్రవేశానికి ముందు రబ్బరు సీలింగ్ రింగ్ను తనిఖీ చేయండి మరియు క్రమానుగతంగా అధిక-ఉష్ణోగ్రత గ్రీజును వర్తించండి.
కస్టమర్ సామీప్యత మా బలాల్లో ఒకటి. మీకు మా అవసరం వచ్చినప్పుడు, మీరు మాపై ఆధారపడవచ్చు. ప్రపంచవ్యాప్తంగా మీకు అందుబాటులో ఉండటానికి మరియు ముఖ్యమైనప్పుడు వీలైనంత త్వరగా ప్రతిస్పందించడానికి మేము చేయగలిగినదంతా చేస్తాము.
సంప్రదింపు ఫారమ్ను పంపడం ద్వారా, మీ అభ్యర్థనను ప్రాసెస్ చేయడానికి మీ డేటాను ఉపయోగించవచ్చని మీరు అంగీకరిస్తున్నారు (మరింత సమాచారం మరియు ఉపసంహరణ నోటీసులను డేటా రక్షణ ప్రకటనలో చూడవచ్చు).
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం